Quando 15 metros não são suficientes
Se gere uma oficina mecânica com equipamento antigo, está bem familiarizado com o fluxo de trabalho do tipo «sneaker-net». Os programadores escrevem código G complexo no gabinete de engenharia, guardam-no numa pen USB (ou disquete), atravessam o barulhento pavilhão de produção e carregam-no manualmente no controlador da máquina. À medida que as oficinas se expandem, os operadores procuram inevitavelmente uma solução em rede. É aqui que a conversão adequada de RS232 para Ethernet no CNC se torna a atualização de TI mais crítica que uma oficina mecânica pode realizar.
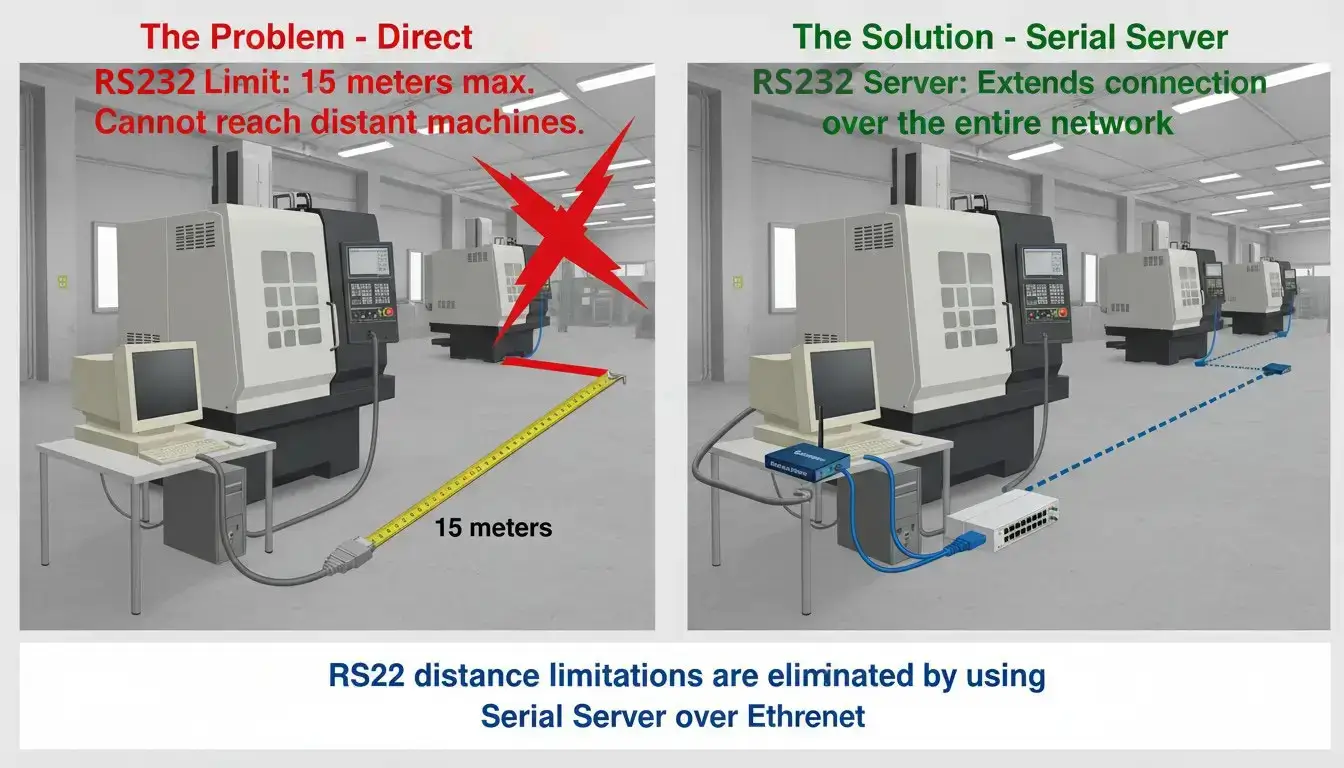
O problema principal tem origem na física. A norma EIA-232 (vulgarmente conhecida como RS232) foi desenvolvida para ligar teletipos a modems. De acordo com as normas de engenharia elétrica, o comprimento máximo fiável do cabo para RS232 está estritamente limitado a 15 metros (50 pés) a 9600 baud. À medida que o comprimento do cabo aumenta, a capacitância inerente ao fio de cobre começa a suavizar os impulsos de tensão digitais nítidos e quadrados. Eventualmente, o recetor do CNC deixa de conseguir distinguir um «1» binário (-12 V) de um «0» (+12 V).
A solução passa por deslocar a máquina para o escritório, deslocar o PC para junto da máquina ou tentar utilizar um cabo RS232 para CNC excessivamente longo e fora das especificações, que é altamente suscetível a interferências eletromagnéticas (EMI) provenientes do chão de fábrica.
Por que atualizar o seu CNC de RS232 para Ethernet?
Esse limite de 15 metros dita todo o layout do seu chão de fábrica. No entanto, a distância é apenas metade do problema. Na produção moderna, o chão de fábrica é um ambiente com ruído elétrico. Motores de fuso de grandes dimensões, refrigeradores industriais e variadores de frequência (VFDs) geram uma enorme interferência eletromagnética (EMI).
O RS232 é um protocolo de sinalização «de extremidade única». A sua tensão é referenciada a um único fio de terra comum. Se um VFD induzir um pico elétrico nesse fio de terra, a máquina CNC interpreta esse pico como dados legítimos. Isto leva a ficheiros NC corrompidos, «erros de paridade» inexplicáveis no painel do operador ou, pior ainda, à máquina executar uma linha corrompida de código G e conduzir uma ferramenta dispendiosa diretamente contra o dispositivo de fixação.
Ao implementar uma topologia CNC RS232 para Ethernet, estabelece-se uma ponte entre o mundo analógico e o mundo digital. Um conversor industrial de série para Ethernet, colocado diretamente na máquina, intercepta os sinais RS232 curtos e vulneráveis e encapsula-os em pacotes TCP/IP robustos. A Ethernet utiliza sinalização diferencial (que, por natureza, anula o ruído EMI) e garante a entrega de dados através de somas de verificação dos pacotes. Protege eficazmente o seu canal de comunicação desde o servidor de engenharia até ao controlador CNC.
Ligação do cabo RS232: explicação das disposições dos pinos e dos cabos null modem
Antes de se lidar com endereços IP ou software, a ligação física tem de estar impecável. A ligação incorreta do cabo série é, sem dúvida, a razão mais comum pela qual as configurações de rede DNC falham.
Vai construir os seus próprios cabos? Leia primeiro o nosso guia de disposição dos pinos
Se estiver a cravar os seus próprios conectores RJ45 para DB9 para ligar a porta série do seu CNC à sua infraestrutura Ethernet, aplicam-se as cores padrão da norma TIA/EIA-568-B, mas a disposição dos pinos da porta série é totalmente personalizada. Leia o nosso guia completo sobre a disposição dos pinos do cabo RS232 para Ethernet para ver os diagramas de ligação exatos.
Nas comunicações seriais, o equipamento é definido como DTE (Equipamento Terminal de Dados) ou DCE (Equipamento Terminador de Circuito de Dados). Historicamente, um computador (DTE) ligava-se a um modem (DCE) utilizando um cabo «direto».
No entanto, as máquinas CNC são quase universalmente ligadas como dispositivos DTE. Além disso, os gateways de Ethernet industrial também são configurados como dispositivos DTE. Quando liga dois dispositivos DTE entre si, os seus pinos de transmissão (TX) entram em conflito entre si e os seus pinos de receção (RX) não captam qualquer sinal.
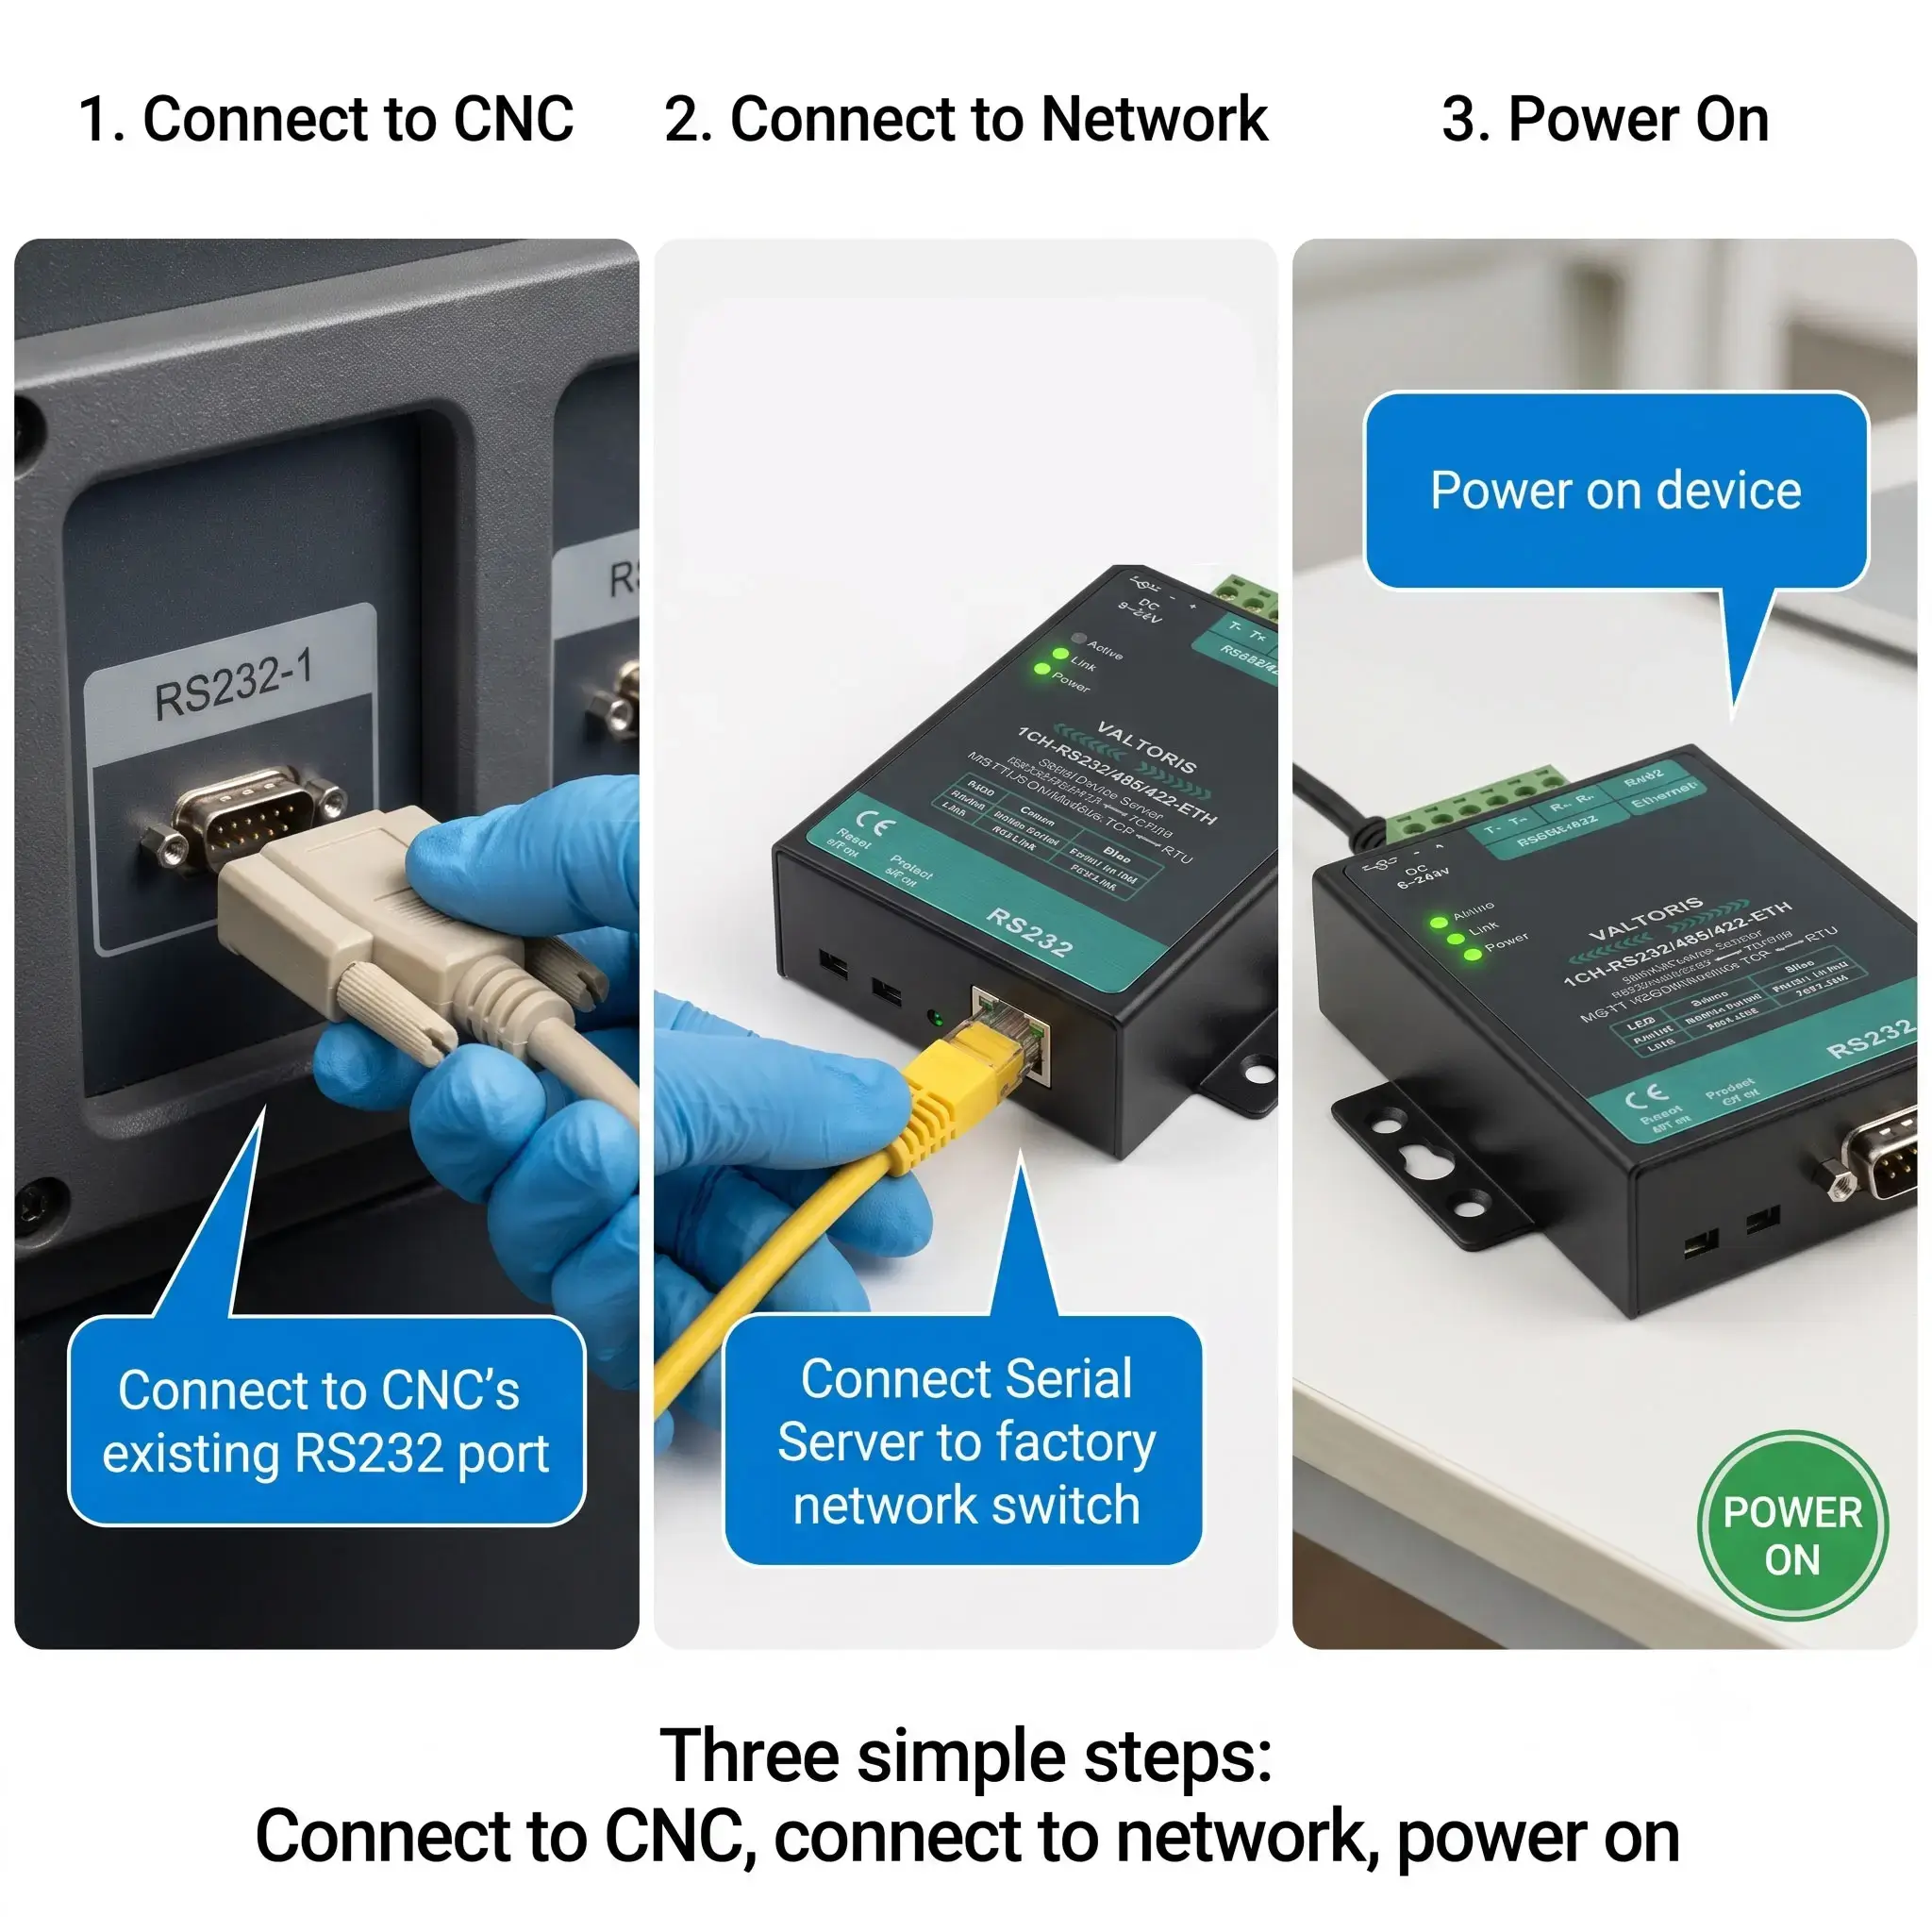
É necessário utilizar um cabo null modem (cruzado). A ligação correta do cabo null modem cruza fisicamente o pino TX do gateway com o pino RX do CNC e vice-versa. Sem isto, nenhuma solução de problemas ao nível do software funcionará.
Os controladores CNC mais antigos (Fanuc 0i/18i, Haas, Mazak, etc.) também utilizam controlo de fluxo por hardware para impedir a entrada de dados quando os buffers estão cheios. É frequentemente necessário contornar ou satisfazer estes requisitos de hardware legados, ligando pinos específicos (como RTS a CTS) diretamente no conector DB25 do lado da máquina.
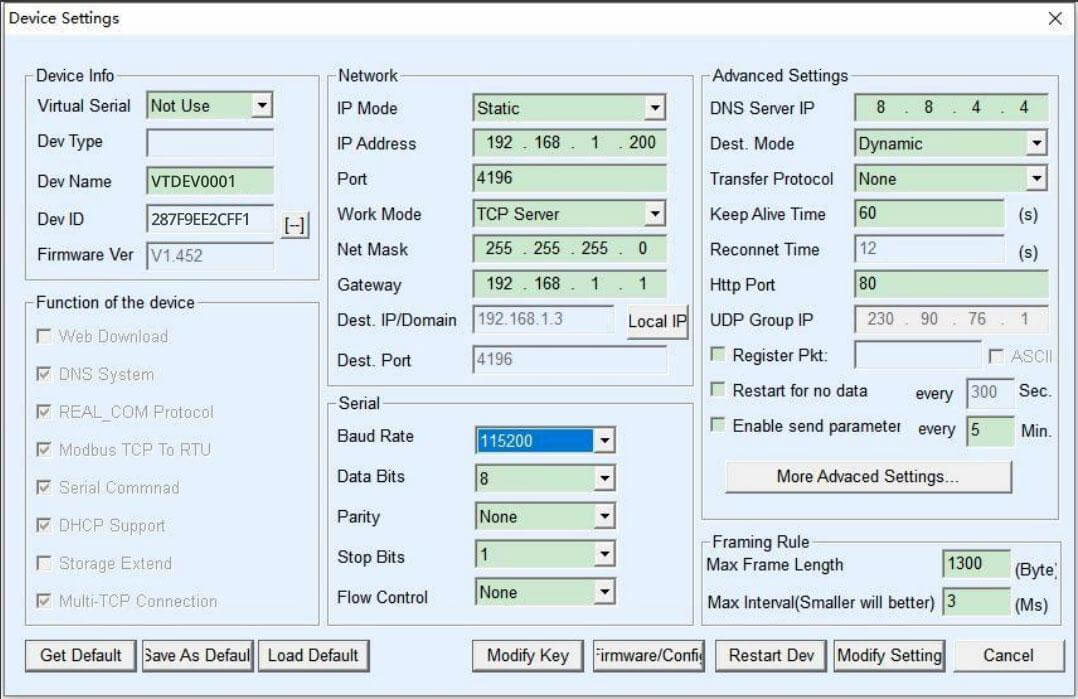
Descodificar o processo de configuração do software
O simples facto de ligar um cabo Ethernet a um adaptador não faz com que o seu CNC apareça magicamente na rede. O software DNC mais antigo (como o Cimco Edit, o Predator DNC ou o DNC4U) foi desenvolvido há décadas. Este software espera encontrar uma porta física COM1 ou COM2 na sua placa-mãe. Não sabe como enviar dados para um endereço IP como 192.168.1.50.
Para colmatar esta lacuna, deve utilizar a tecnologia de Porta COM Virtual (VCP). Eis a lógica operacional subjacente à configuração do sistema:
- A Camada de Rede (Configuração TCP/IP): Em primeiro lugar, atribua um endereço IP estático ao seu gateway Ethernet. Deve configurar o gateway para funcionar como um servidor TCP, a escutar numa porta específica (por exemplo, a porta 4196).
- A camada de aplicação (ligação VCP): Instale o software de gestão VCP no seu PC de engenharia. Deve instruir este software para criar uma porta COM virtual fictícia (por exemplo, COM5) e «ligá-la» ao endereço IP e à porta do seu gateway através da LAN.
- Alinhamento rigoroso dos parâmetros: É aqui que 90% das configurações de software falham. A taxa de transmissão, os bits de dados, a paridade e os bits de paragem devem corresponder na perfeição em três locais distintos: os parâmetros da máquina CNC, a interface web do gateway Ethernet e o seu software DNC. Se a sua máquina espera
4800-7-E-2, então todos os três devem apresentar essa sequência exata.
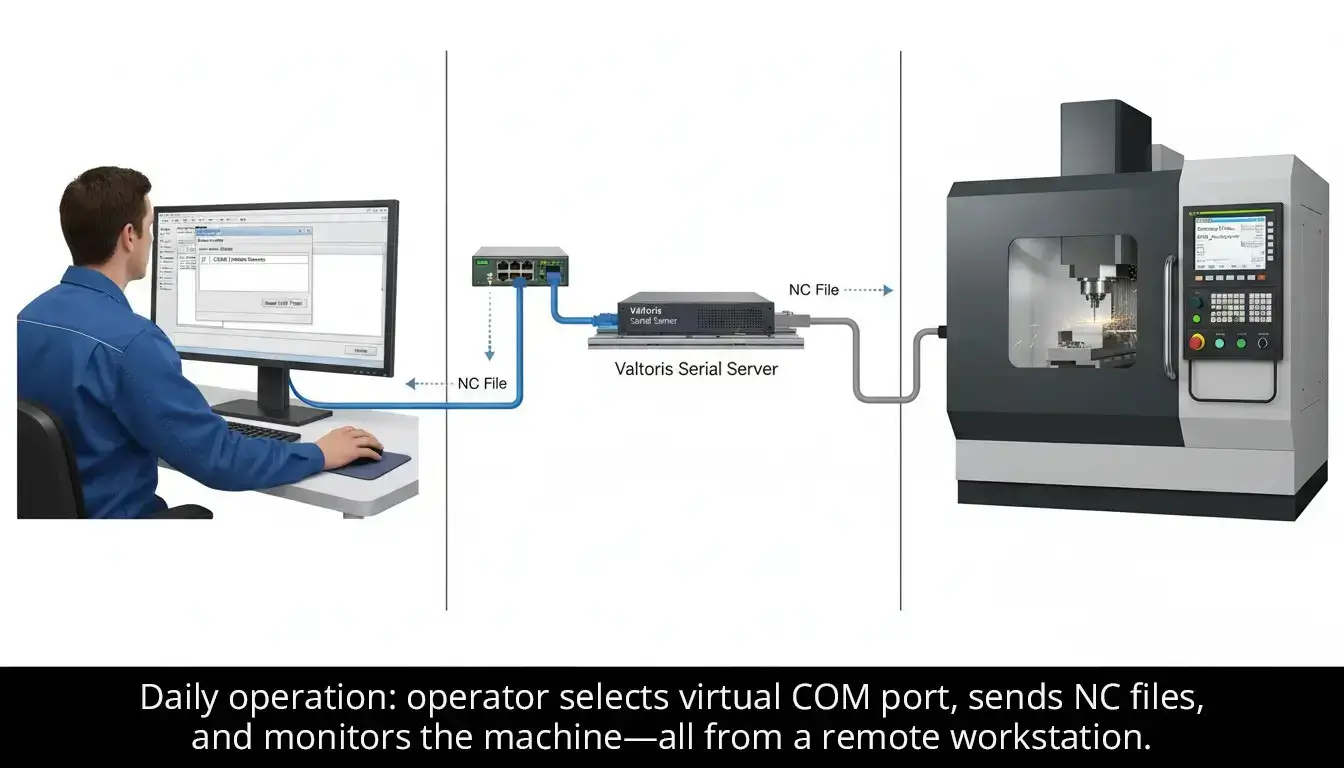
Fluxo de trabalho operacional na oficina
Com a ligação física instalada e as portas virtuais configuradas, o funcionamento diário torna-se totalmente intuitivo para o operador de máquinas. Acabou-se a dependência de pens USB.
- O programador exporta o código G do seu software CAM diretamente para a pasta DNC partilhada no servidor de engenharia.
- O terminal do operador na área de produção abre o software de comunicação CNC e seleciona a porta COM virtual atribuída (por exemplo, COM5) para esta máquina específica.
- Basta clicar em «Enviar» e o ficheiro é enviado através da LAN para a máquina, ignorando quaisquer limitações de distância física.
- Monitorize o estado e os dados da máquina em tempo real a partir de qualquer local com ligação à rede.
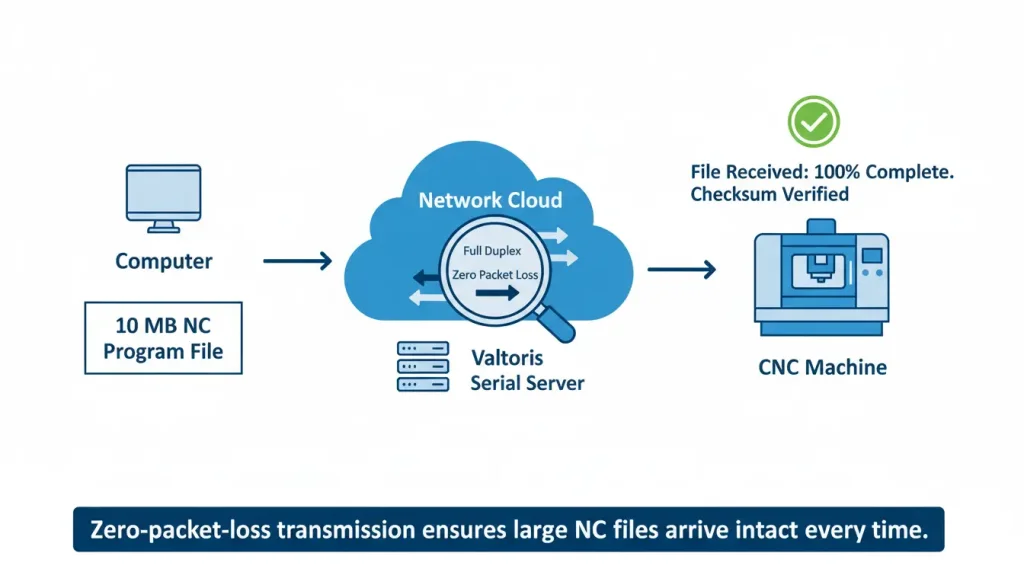
Vantagens técnicas para aplicações CNC
A migração de cabos USB-para-serial de consumo para uma arquitetura Ethernet industrial proporciona vantagens estruturais que têm um impacto direto na produtividade da oficina.
Integridade de dados garantida
- Transmissão full-duplex sem perda de pacotes: garante que ficheiros NC de grande dimensão sejam descarregados na íntegra, sem corrupção.
- Suporte nativo ao controlo de fluxo: suporta os protocolos XON/XOFF, garantindo uma compatibilidade rigorosa com as normas de comunicação CNC.
Capacidades operacionais alargadas
- Acesso sem restrições: a arquitetura de rede elimina completamente a limitação de 15 metros da RS232.
- Comando centralizado: servidores seriais multiportas permitem o controlo de várias máquinas a partir de um único computador.
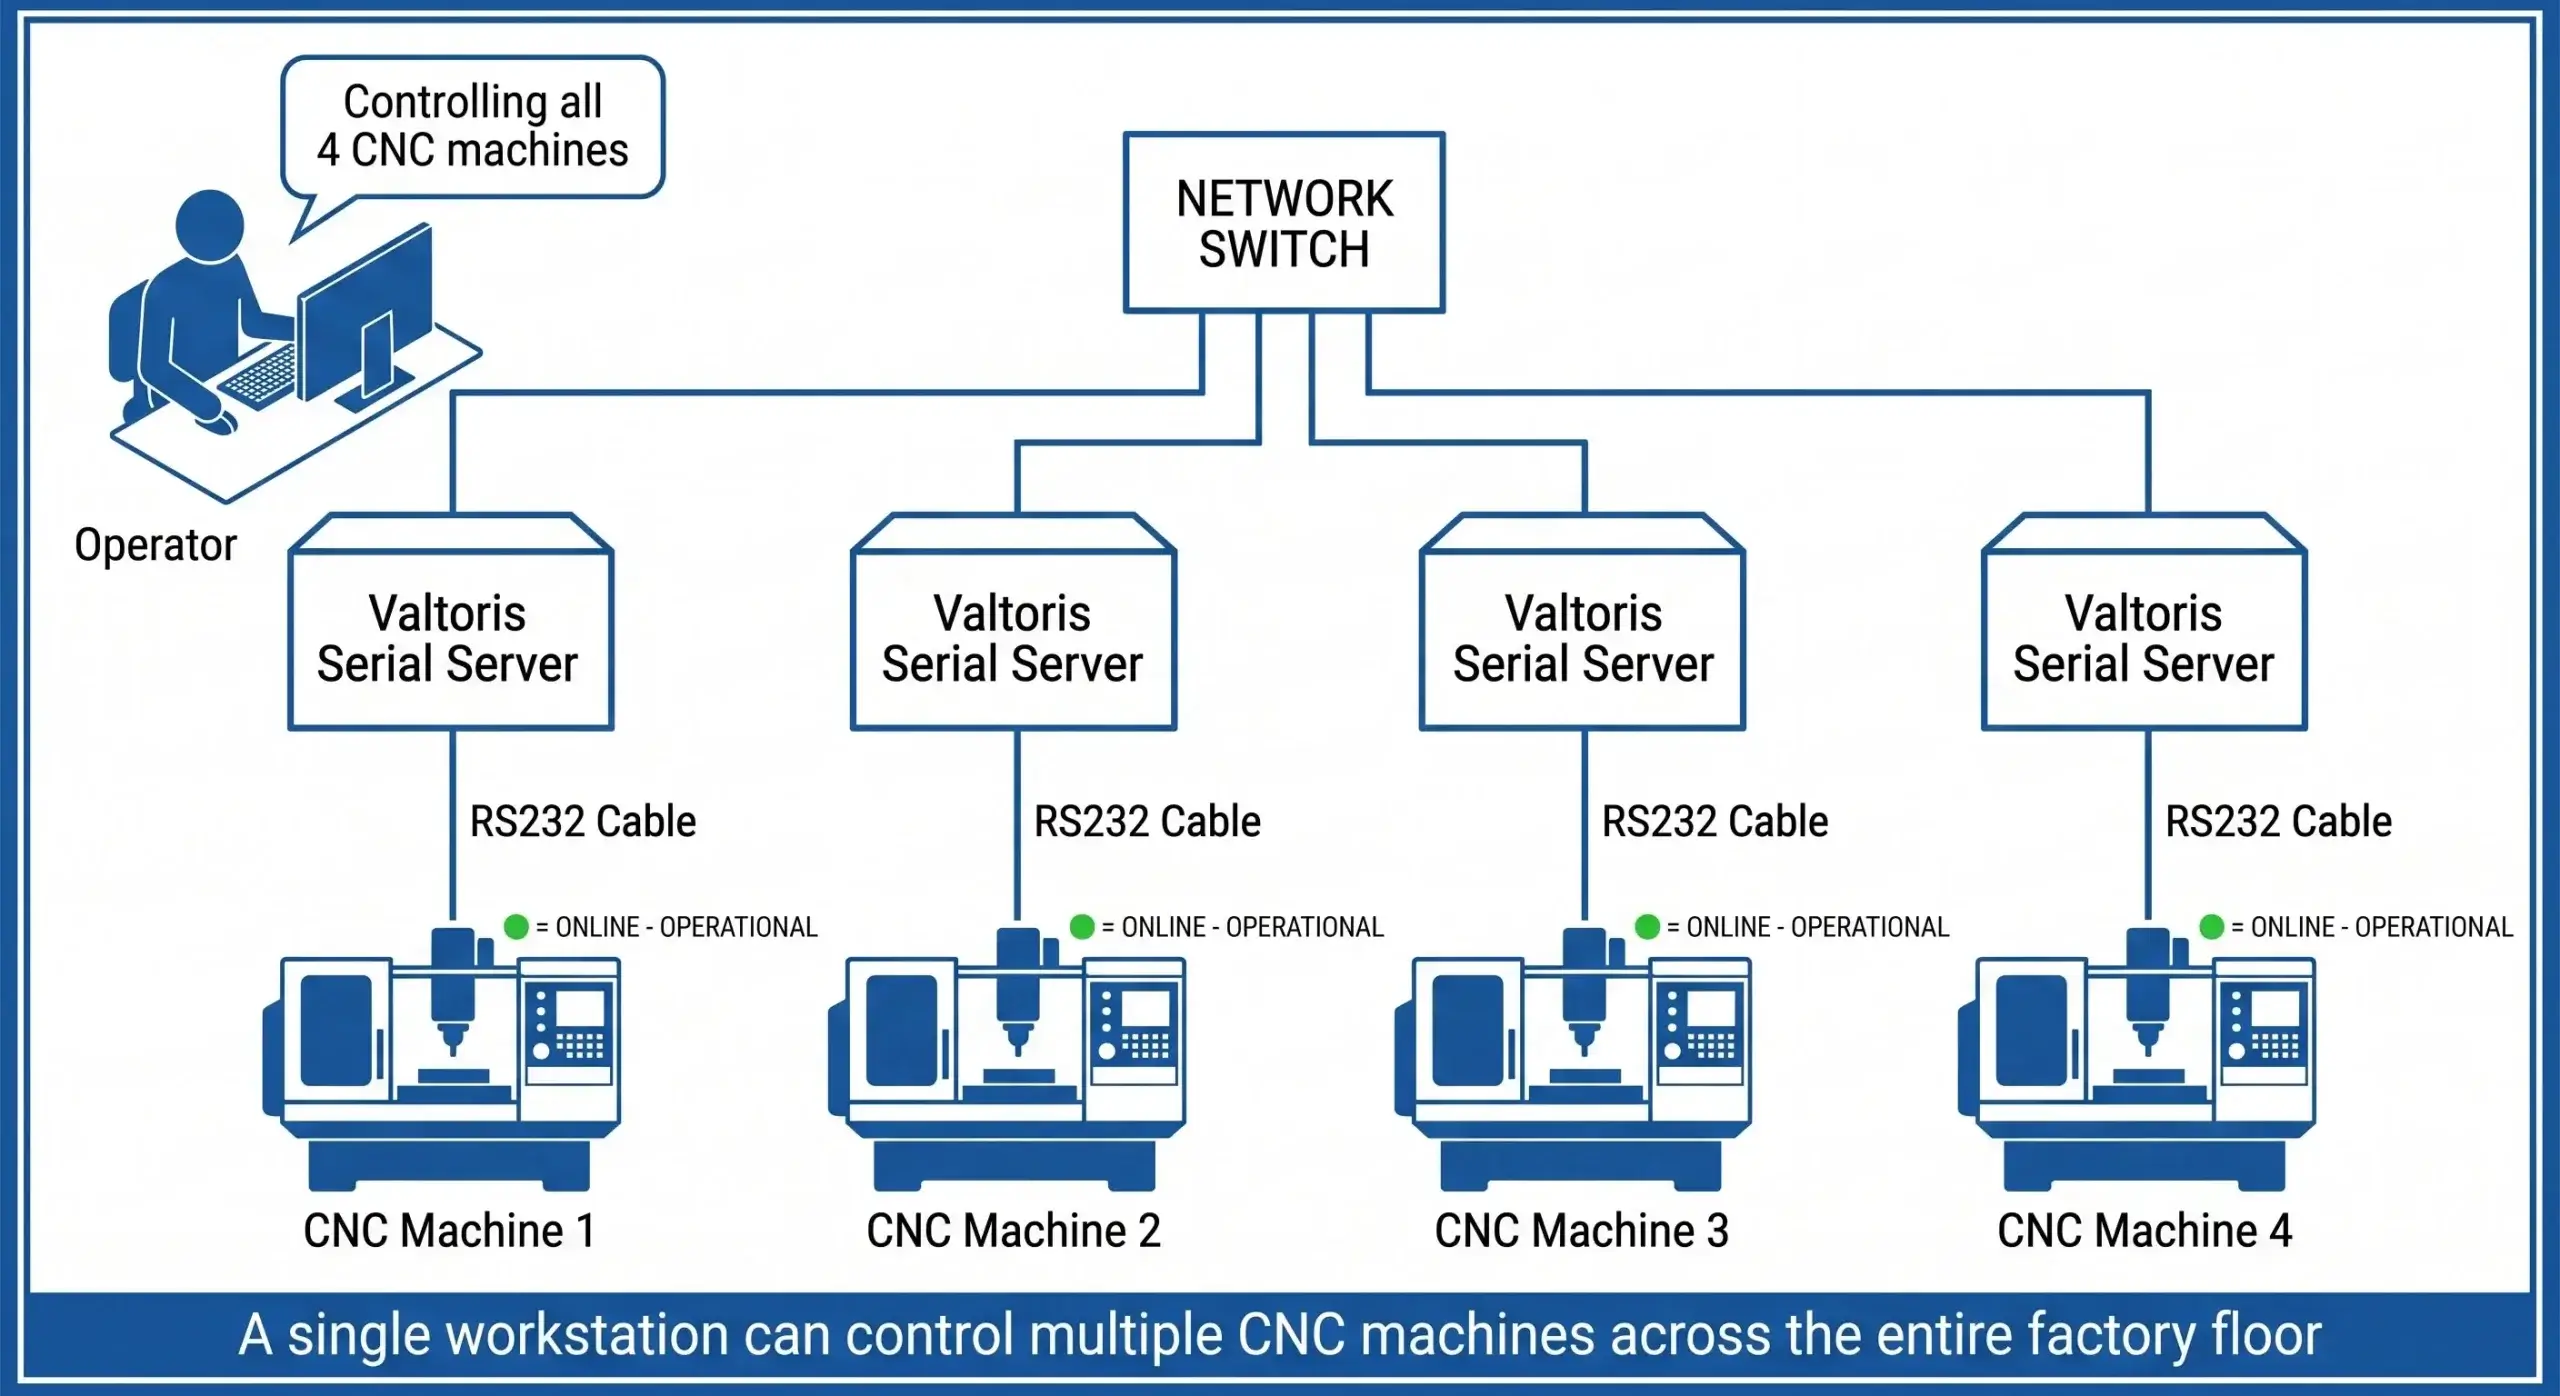
Fiabilidade de nível industrial
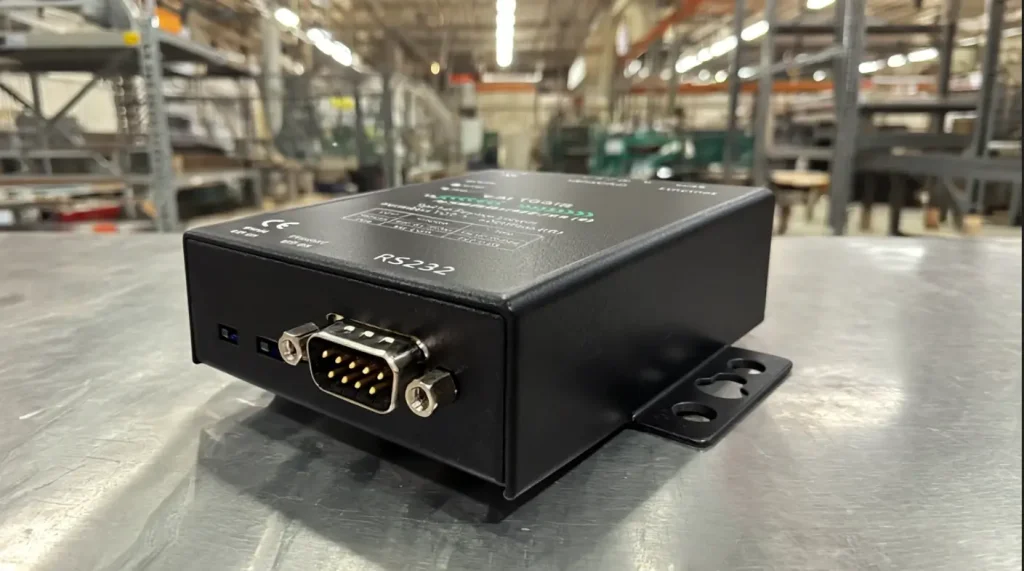
Conceção industrial com reconexão automática e indicadores LED para diagnóstico visual imediato do estado da rede.
Como transferir gradualmente ficheiros G-Code (DNC) e evitar o alarme 086
Para o envio de programas pequenos (20 KB), praticamente qualquer adaptador funciona. No entanto, se estiver a maquinar cavidades 3D, o seu ficheiro G-code poderá ter 50 MB. As máquinas CNC mais antigas têm menos de 256 KB de memória interna. Por isso, é necessário transferir o programa linha a linha enquanto a máquina corta o metal (Drip Feeding).
O computador envia dados rapidamente pela rede, mas o CNC processa-os lentamente. Quando o buffer do CNC atinge 80%, ele transmite um sinal XOFF (Pausa) pela linha série. Adaptadores baratos falham em interceptar este sinal a tempo, continuam a enviar pacotes, a memória transborda e a máquina emite a mensagem de erro (ex: Alarme 086 num Fanuc).
Os servidores seriais industriais resolvem isto funcionando como um buffer FIFO de hardware localizado. A transmissão é interrompida imediatamente quando o comando XOFF é recebido e retomada quando recebe o XON. A sua usinagem permanece contínua, sem interrupções, mesmo durante dias.
Dimensiona a arquitetura de rede do teu CNC
Selecione a configuração exata da porta RS232 para Ethernet necessária para evitar transbordamentos de buffer (Buffer Overflow).
| Série de modelos | Portas Seriais CNC | Ação |
|---|---|---|
| 1CH-RS232/485/422-ETH | 1 × Porta (Máquina única) | Ver especificações → |
| 4CH-RS232/485/422-ETH | 4 × Portas (Célula de trabalho) | Especificações → |
| 8CH-RS232/485-ETH | 8 × Portas (Alta densidade) | Especificações → |
Planear a atualização da rede da sua fábrica
A integração de máquinas CNC antigas numa rede Ethernet requer a combinação certa de controlador e gateway. Evite transbordamentos de buffer e problemas de pinagem — indique-nos abaixo quais os controladores que está a utilizar. Os nossos engenheiros irão sugerir a configuração de hardware exata necessária para transferências DNC sem perda de pacotes.